Стальные отливки массой до 300 т: заливка за одну плавку и полный прогрев
22 Oct,2026 UTC+8 Техосмотр:
Крупная стальная отливка проходит путь от жидкой стали до готового изделия через два ключевых этапа контроля качества. Если отливка не проходит первый этап — плавка бракуется целиком, а потери исчисляются миллионами юаней. Если не проходит второй — механические свойства изделия никогда не выйдут на проектный уровень, и даже идеальная геометрия не спасает деталь от брака.
Этап 1. Качественная заливка: достаточно стали, достаточно ковшей, точная температура
Чего больше всего боится производитель крупных стальных отливок? Нехватки жидкой стали, прерывания заливки и потери контроля температуры. Достаточно любой из этих трёх проблем — и вся плавка пойдёт насмарку. Именно поэтому Great Wall Steel Casting целенаправленно инвестирует в плавильное оборудование:- 2 дуговые сталеплавильные печи по 30 т + 1 дуговая сталеплавильная печь на 75 т — работают на полную мощность
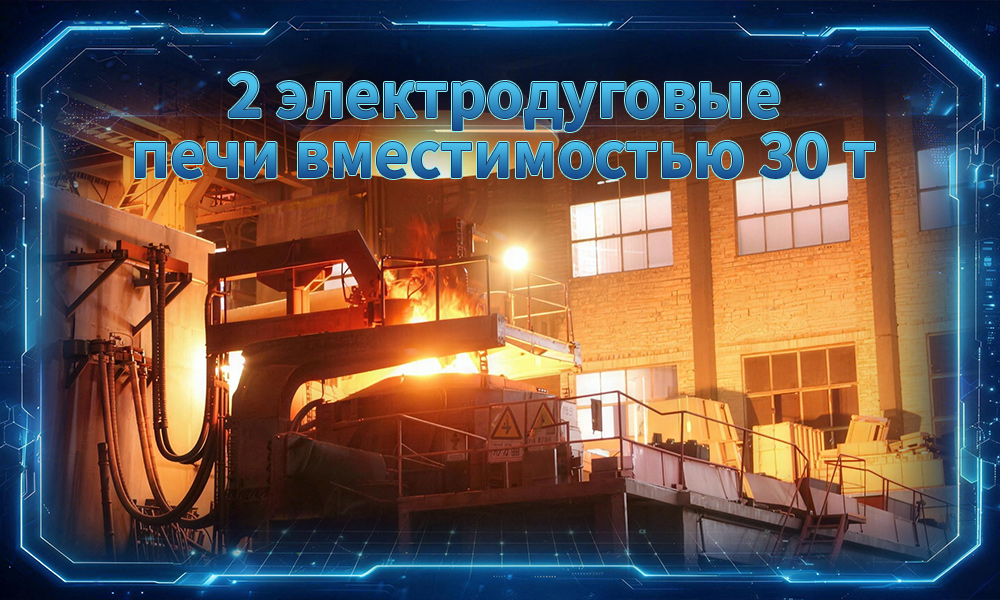
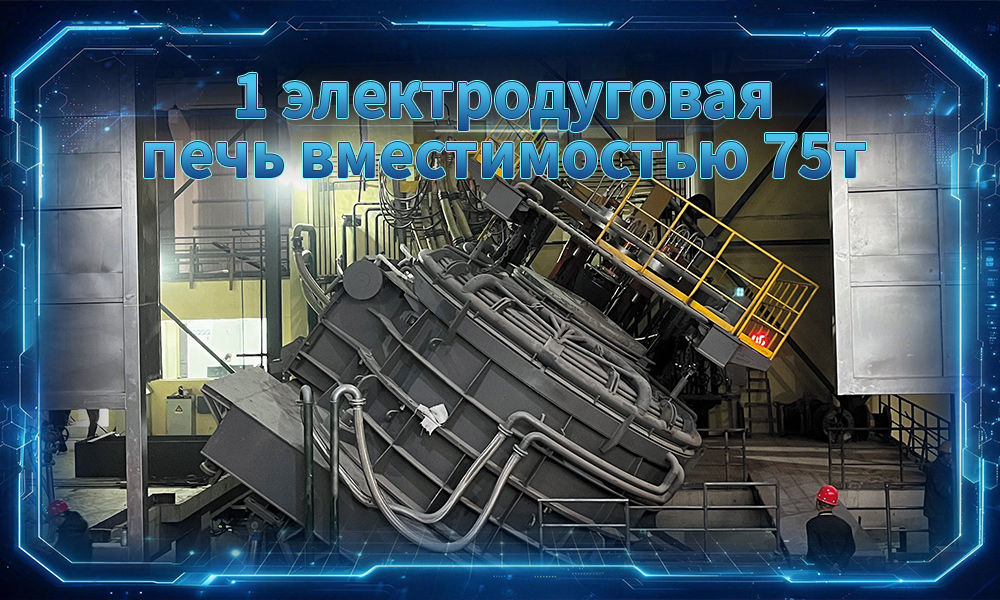
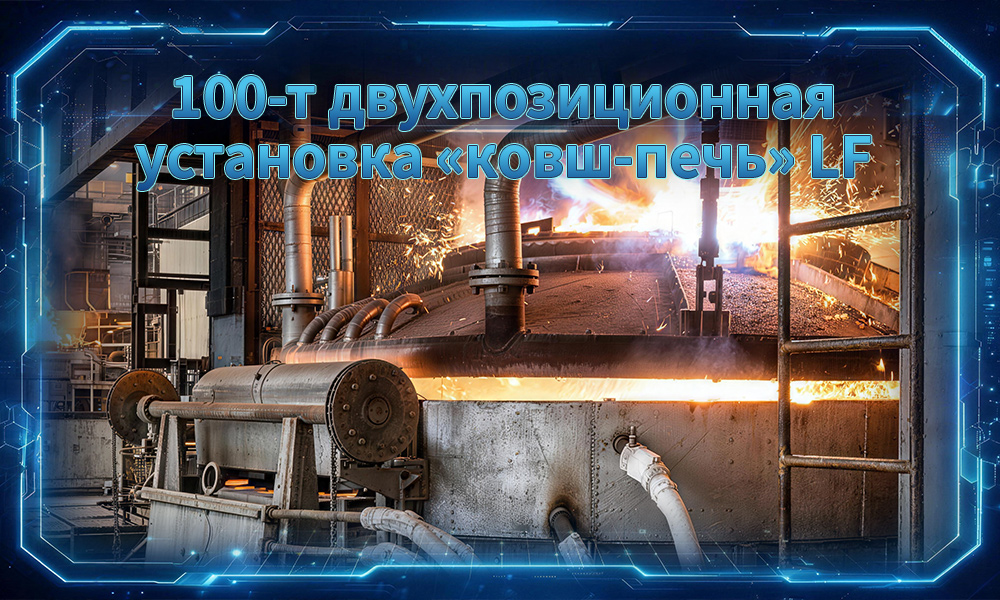
- Дополнительно — 100-тонная двухпозиционная установка LF (ковш-печь): химический состав и температуру стали рафинируем до уровня выше стандартных требований
- Одновременный выпуск стали из нескольких печей и совместная заливка из нескольких ковшей
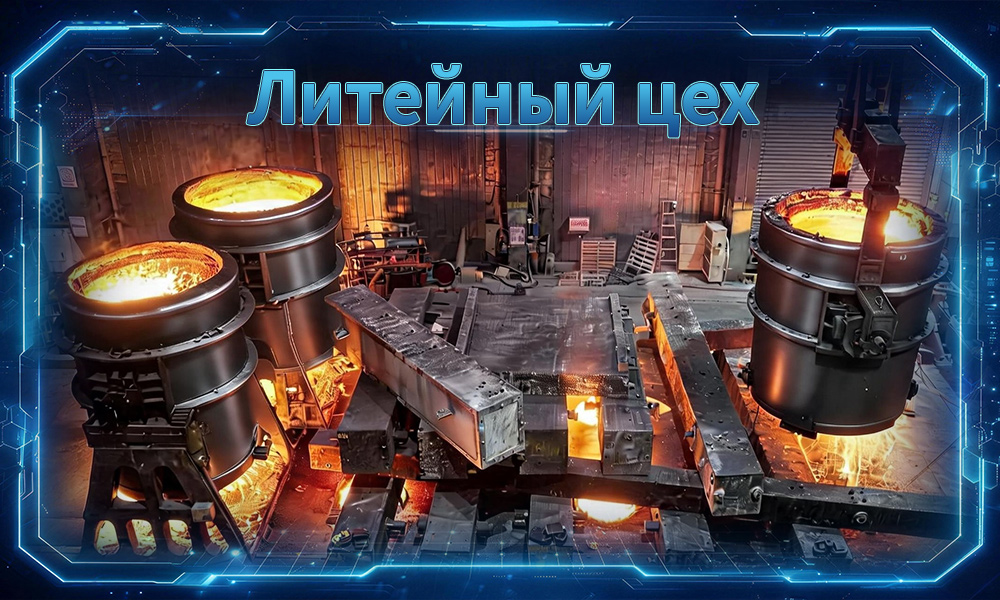
Стальные отливки массой более 100 т формуются за одну заливку — без стыков, без разрывов струи металла, без скрытых дефектов.
Отливки массой до 300 т мы заливаем от начала и до конца за одну плавку.
Порог входа в производство крупных стальных отливок никогда не был в вопросе «сможем ли мы это отлить» — он в том, чтобы довести заливку до конца и прогреть отливку насквозь.
Отливки массой до 300 т: от заливки до термообработки — всю технологическую цепочку мы выполняем собственными силами.
— Great Wall Steel Casting · специализация: крупные стальные отливки
Отливки массой до 300 т мы заливаем от начала и до конца за одну плавку.
Этап 2. Полный прогрев: термообработка, «выпаривающая» внутренние напряжения
Многие считают, что на заливке всё и заканчивается. На самом деле залитая отливка — это лишь полуфабрикат. Внутри массивных сечений скрыты литейные напряжения, а структура металла неоднородна — без термообработки механические свойства никогда не выйдут на проектный уровень.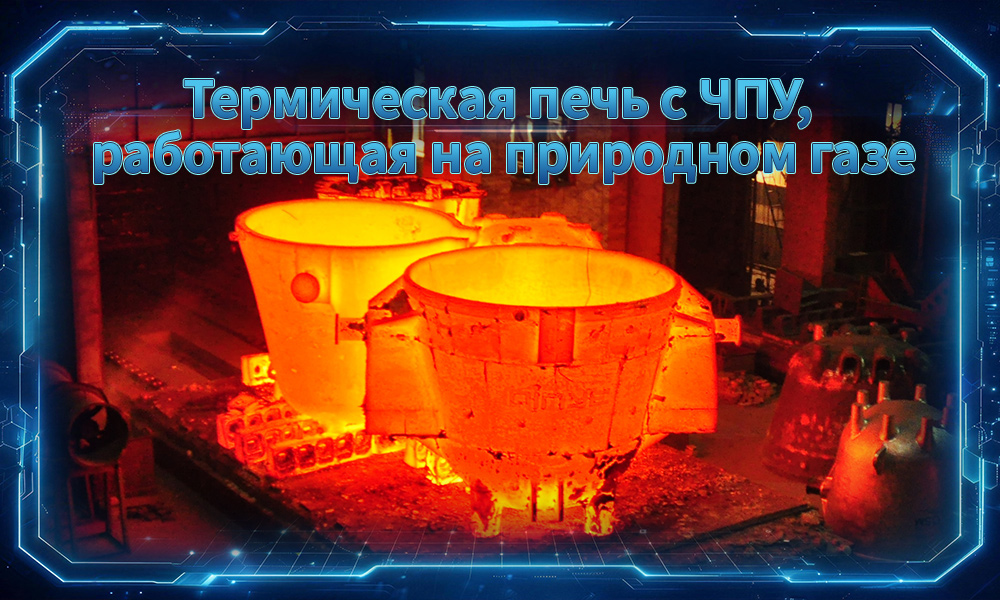
- Крупная газовая печь для термообработки с выкатным подом и ЧПУ: рабочая камера 13,5 × 8 × 5 м — вместит двухэтажный дом.
- Отливка нагревается до 910 °C, выдерживается при этой температуре, затем медленно охлаждается по технологической кривой.
- Результат: снятие внутренних напряжений, измельчение структуры, равномерная твёрдость — всё за одну термообработку.
- В 2025 году мы получили патент на полезную модель «выкатной под печи для термообработки крупногабаритных изделий» — выше КПД, стабильнее результат.
Порог входа в производство крупных стальных отливок никогда не был в вопросе «сможем ли мы это отлить» — он в том, чтобы довести заливку до конца и прогреть отливку насквозь.
Отливки массой до 300 т: от заливки до термообработки — всю технологическую цепочку мы выполняем собственными силами.
— Great Wall Steel Casting · специализация: крупные стальные отливки
Прошлый страница: Тяжёлые стальные отливки — несущий каркас кузнечно-прессового оборудования на 10 000 тонн
Следующий страница: Почему шаровая мельница имеет низкую производительность?
